Artykuł sponsorowany
Od rozbiórki do testów — co musi się wydarzyć, żeby rozdzielacz po naprawie pracował stabilnie
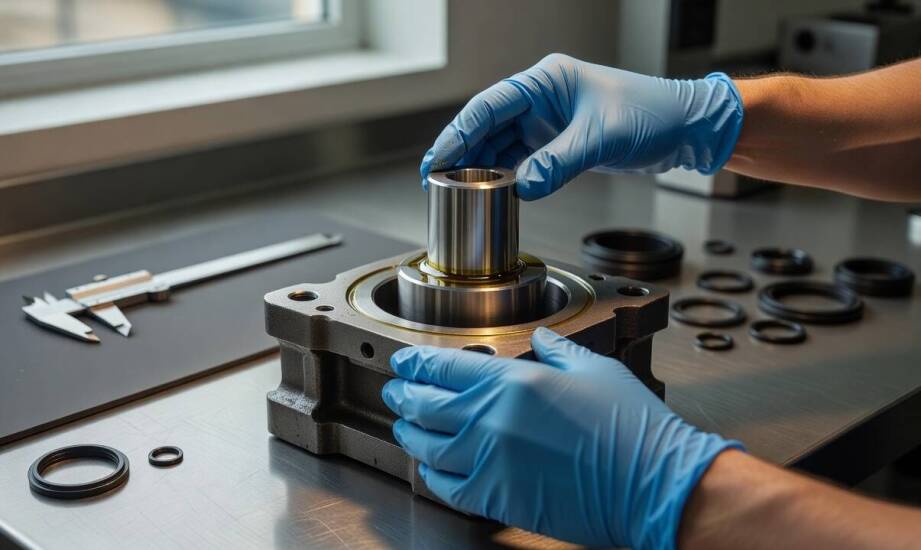
W maszynach rolniczych, budowlanych i przemysłowych awaria układu często objawia się niestabilnym działaniem zaledwie jednej sekcji roboczej. Operator w kabinie zauważa, że ciężki siłownik powoli opada, mimo całkowitego braku sygnału ze sterownika. W innych przypadkach zablokowana dźwignia powoduje stałe podawanie ciśnienia na jedno z wyjść, niezależnie od jej wymuszonego położenia. Takie zachowanie maszyny jednoznacznie wskazuje na problem umiejscowiony wewnątrz samego bloku sterującego. Najczęstszą przyczyną tego zjawiska bywa mechaniczne zacięcie suwaka lub nadmierne zużycie współpracujących ze sobą gniazd. Proces ten prowadzi do powstawania rozległych nieszczelności wewnętrznych, które zakłócają przepływ medium roboczego. Zrozumienie pełnego mechanizmu powstawania tych uszkodzeń ułatwia serwisantom szybkie przywrócenie ciężkiego sprzętu do bezpiecznej eksploatacji.
Rozpoznanie usterki na miejscu i rola diagnostyki
Poprawna identyfikacja źródła problemu wymaga szczegółowej weryfikacji całego obwodu hydraulicznego. Technik obecny na placu budowy musi precyzyjnie ustalić, czy anomalia dotyczy wyłącznie sekcji sterującej, czy wynika z błędów głównego zasilania. Początkowy pomiar ciśnienia roboczego bezpośrednio na wyjściach ukazuje rzeczywiste obciążenie pracujących elementów. Uważna obserwacja reakcji siłowników na wydawane polecenia pozwala wykryć najmniejsze opóźnienia lub skokowe ruchy tłoczyska pod obciążeniem.
Dodatkowe badanie wielkości przepływu oraz weryfikacja szczelności zewnętrznych połączeń pomagają szybko wykluczyć awarię samej pompy tłoczkowej lub zębatej. Czasami winny okazuje się przetarty przewód elastyczny lub zużyty zamek hydrauliczny siłownika. Gdy parametry zewnętrzne pozostają w normie, a sprzęt nadal traci moc udźwigu, usterka dotyczy bezpośrednio nieszczelności wewnętrznej konkretnej sekcji kierunkowej.
Mobilna ocena stanu technicznego maszyny eliminuje konieczność przedwczesnego demontowania podzespołów w warunkach polowych. Skuteczna naprawa rozdzielaczy hydraulicznych wymaga bowiem stuprocentowej pewności, że główny problem leży we wnętrzu masywnego korpusu. Wykonanie specjalistycznych testów z wykorzystaniem przenośnych przepływomierzy znacznie skraca całkowity czas postoju maszyny. Ogranicza to również ryzyko błędnej interpretacji objawów i wymiany sprawnych elementów.
Etapy rozbiórki, oceny zużycia i czystość oleju
Zdemontowany element sterujący trafia ostatecznie na stół warsztatowy, gdzie przechodzi wieloetapowy proces weryfikacji uszkodzeń. Procedura zaczyna się od całkowitego rozebrania korpusu i mycia wszystkich detali w myjce ultradźwiękowej. Następnie wykwalifikowany serwisant ocenia stan suwaka, gniazd osadczych, sprężyn powrotnych i wąskich kanałów przepływowych. Szlifowanie oraz precyzyjne docieranie powierzchni przywracają pierwotną szczelność w miejscach dotkniętych naturalnym zużyciem mechanicznym. Głębokie rysy, wyraźne ślady przegrzania materiału lub zatarcia sygnalizują bezwzględną konieczność głębszej obróbki skrawaniem.
Jakość używanego płynu roboczego bezpośrednio warunkuje ostateczną trwałość całego zregenerowanego układu. Zanieczyszczenia mechaniczne krążące w medium powodują przyspieszone wycieranie krawędzi sterujących i powstawanie zarysowań na gładzi. Twarde drobiny działają jak agresywna pasta ścierna, stopniowo degradując ciasne pasowania między suwakiem a głównym korpusem. Prowadzi to do drastycznego spadku wydajności pompy i generowania niebezpiecznych zacięć podczas pracy. Obecność wody wywołuje z kolei postępującą korozję chemiczną, która całkowicie blokuje ruchome elementy po dłuższym postoju. Przed ponownym montażem zregenerowanego komponentu bada się klasę czystości cieczy zgodnie ze standardami branżowymi.
Rodzaj wykrytego uszkodzenia determinuje ostateczny zakres prowadzonych prac warsztatowych. Zamiast automatycznej wymiany kompletnego podzespołu na fabrycznie nowy, często wystarczy montaż nowych uszczelnień i sprężyn. Decyzja o regeneracji zapada na podstawie rygorystycznych pomiarów luzów geometrycznych za pomocą mikrometrów.
Firma BARTECH Serwis hydrauliki siłowej z Mysłakowic diagnozuje i regeneruje podzespoły maszyn, oferując wygodny dojazd bezpośrednio do klienta. Przedsiębiorstwo realizuje większość napraw w ciągu siedmiu dni roboczych, przywracając pełną funkcjonalność uszkodzonym obwodom. Zastosowanie rygorystycznych norm obróbki pozwala na objęcie zregenerowanych układów dwunastomiesięcznym okresem gwarancyjnym.
Warunki stabilnej pracy zregenerowanego układu
Zmontowany korpus rozdzielacza przechodzi rygorystyczne testy ciśnieniowe i precyzyjną kalibrację na dedykowanym stanowisku próbnym. Symulacja zmiennego obciążenia roboczego pozwala sprawdzić zachowanie podzespołu w warunkach zbliżonych do rzeczywistej eksploatacji w terenie. Stabilna praca sekcji roboczej wynika bezpośrednio z przywrócenia nominalnych luzów między gładzią suwaka a ścianą wewnętrzną gniazda. Równie istotne pozostaje prawidłowe napięcie sprężyn centrujących oraz absolutna czystość przefiltrowanego oleju zasilającego.
Złożone testy dynamiczne skutecznie ujawniają wszelkie wady ukryte powstałe podczas obróbki. Zalicza się do nich chwilowa niestabilność ciśnienia przy zmiennym przepływie lub wyraźne opóźnienia w reakcji na manualne wychylenie dźwigni. Gdy zarejestrowane parametry wykazują odchylenia, urządzenie natychmiast wraca na stół w celu wykonania dodatkowej korekty kanałów. Dopiero pełna powtarzalność i płynność ruchów siłownika potwierdza ostateczną skuteczność przeprowadzonych procedur serwisowych.
Kategorie artykułów
Polecane artykuły

Sprzedaż online komputerowego sprzętu: Co oferuje sklep?

Jakie są różnice w montażu grzejników stalowych i aluminiowych?

Prawidłowa konserwacja kominów we Wrocławiu: jak zapewnić długą żywotność kominowi?
