Artykuł sponsorowany
Od formowania po oczyszczanie odlewów — gdzie w odlewni powstaje pył wymagający osobnego odciągu
W zakładach odlewniczych zanieczyszczenia powietrza rzadko mają jedno, przewidywalne źródło. Charakterystyka pyłu zmienia się drastycznie wraz z przechodzeniem materiału przez kolejne etapy cyklu produkcyjnego. Od rozładunku surowców aż po końcową obróbkę mechaniczną detali, każdy proces technologiczny uwalnia cząstki o innej wielkości, temperaturze i gęstości. Tak duża zmienność wymusza stosowanie zróżnicowanych punktów odbioru emisji, ponieważ pojedynczy typ wyciągu nie poradzi sobie z każdą frakcją. Zanieczyszczenia obejmują zarówno drobne dymy metaliczne, jak i grube ziarna piasku. Zrozumienie tych różnic stanowi podstawę do budowy bezpiecznego systemu wentylacji stanowiskowej.
Emisje pyłu na etapach przygotowania wsadu i zalewania
Początek procesu odlewniczego wiąże się głównie z transportem i obróbką materiałów sypkich. Przygotowanie wsadu, obejmujące rozładunek złomu oraz magazynowanie surowców, uwalnia do środowiska roboczego mieszaninę pyłów mineralnych i ciężkich frakcji metalicznych. Kolejny etap, czyli formowanie w masie piaskowej, stanowi jedno z największych źródeł emisji w całej hali. Wyrzucane w powietrze cząstki kwarcu i bentonitu charakteryzują się zróżnicowaną ziarnistością i często posiadają podwyższoną wilgotność ze względu na zawartość wody w masie formierskiej. Ten konkretny parametr znacząco wpływa na tendencję pyłu do zbrylania się wewnątrz przewodów wentylacyjnych.
Sytuacja zmienia się diametralnie w momencie zalewania form. Kontakt płynnego metalu z chłodniejszą masą wywołuje gwałtowne parowanie oraz miejscowe reakcje chemiczne. W powietrze unoszą się wtedy drobne tlenki metali, dymy, a także produkty niekompletnego spalania pochodzące z topienia koksowego. Zgodnie z wytycznymi dla najlepszych dostępnych technik emisje potrafią przekraczać dziesięć kilogramów pyłu na każdą tonę wsadu przy topieniu żeliwa w żeliwiaku. Prawidłowo zaprojektowane odpylanie odlewni musi ściśle uwzględniać te skrajne różnice technologiczne. Suche i drobne tlenki metali z pieca wymagają zupełnie innych parametrów filtracji niż ciężki, lepki pył z odcinka formierni. Nad piecami topialnymi stosuje się zazwyczaj duże okapy wychwytujące termicznie unoszące się dymy. Na stanowiskach przygotowania mas wentylacja musi pokonać siły grawitacji i skutecznie zasysać opadający piasek, co wymusza budowę bocznych paneli ssących lub zamkniętych kabin.
Pył z wybijania, oczyszczania i szlifowania oraz organizacja odciągu
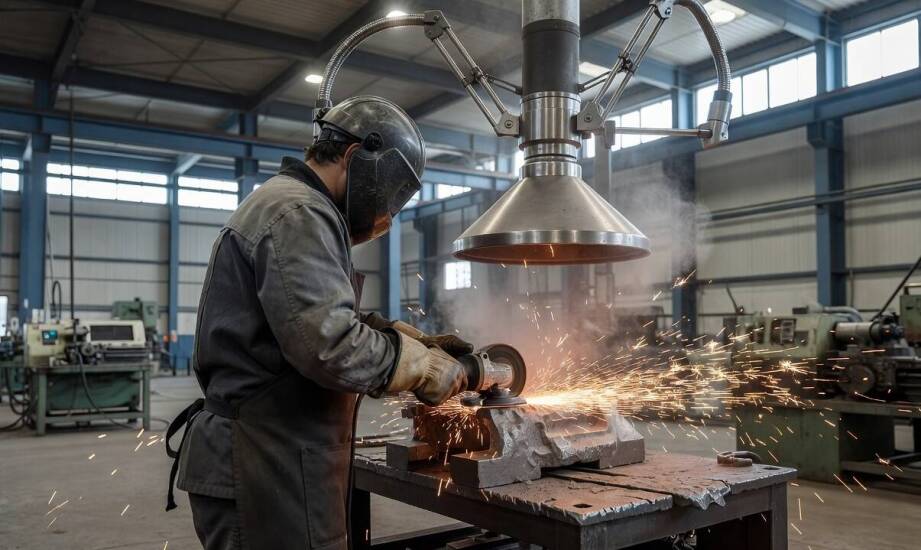
W końcowych fazach obróbki odlewu zanieczyszczenia stają się najbardziej agresywne dla infrastruktury zakładu. Wybijanie detali na kratach wstrząsowych, praca śrutownic oraz ręczne szlifowanie generują niezwykle abrazyjny pył o wysokiej energii kinetycznej. Mieszanina ostrych cząstek kwarcu, drobin śrutu i wiórów metalowych uderza w ściany przewodów wentylacyjnych, co szybko niszczy nieodpowiednio dobrane rurociągi. Ze względu na wysoką prędkość wyrzutu z narzędzi obróbczych, zanieczyszczenia te mają silną tendencję do rozprzestrzeniania się po całej przestrzeni roboczej.
Lokalny odciąg dopasowuje się zawsze do mechaniki powstawania zabrudzeń na stanowisku. Przy szlifowaniu ręcznym ramiona ssące umieszcza się tuż przy powierzchni roboczej. Kraty wstrząsowe wymagają pełnych obudów wspartych bardzo intensywnym strumieniem powietrza. Prędkość zasysania musi pokonać siłę odrzutu cząstek szlifierskich, co nierzadko wiąże się ze zwiększonym poborem mocy przez wentylatory wyciągowe.
Decyzja o połączeniu punktów odbioru pyłu w jeden system zależy od właściwości zbieranego materiału. Wspólna instalacja sprawdza się dobrze przy obsłudze kilku podobnych stanowisk pozbawionych ryzyka zapłonu. Pył pochodzący z końcowej obróbki mechanicznej często narzuca jednak konieczność wydzielenia odrębnych stref bezpieczeństwa. Drobne opiłki metaliczne w połączeniu z tlenem potrafią tworzyć mieszanki wybuchowe podlegające surowym dyrektywom. Projektując układy dla takich stref, specjaliści z firmy Eko-Filtr stosują wyizolowane instalacje filtracyjne wyposażone w certyfikowane zabezpieczenia ATEX. Odseparowanie obciążeń pyłowych na osobne ciągi wentylacyjne chroni cały system przed awariami.
Stworzenie szczegółowej mapy procesu odlewniczego pozwala logicznie uporządkować infrastrukturę wentylacyjną w całym zakładzie. Przypisanie konkretnego punktu odciągu do każdego urządzenia ułatwia sterowanie przepływem powietrza roboczego. Właściwa hierarchia zasysania sprawia, że moc układu koncentruje się dokładnie w miejscach o największym obciążeniu emisjami. Takie podejście stabilizuje ciśnienie w kanałach i wydłuża żywotność samych wkładów filtracyjnych, chroniąc jednocześnie załogę przed bezpośrednim wdychaniem szkodliwych frakcji.
Zapewnienie czystości powietrza w ekstremalnie zapylonym środowisku opiera się na wieloletniej praktyce inżynieryjnej. Polska marka Eko-Filtr od 1998 roku projektuje i produkuje systemy odpylające przeznaczone bezpośrednio dla przemysłu ciężkiego. Kompleksowa realizacja inwestycji w tym modelu obejmuje pełne rozpoznanie zagrożeń na hali, co ostatecznie pozwala na bezpieczne zagospodarowanie każdego rodzaju zanieczyszczeń odlewniczych z zachowaniem rygorystycznych norm bezpieczeństwa.
Kategorie artykułów
Polecane artykuły
Sprzedaż online komputerowego sprzętu: Co oferuje sklep?
Jakie są różnice w montażu grzejników stalowych i aluminiowych?

Prawidłowa konserwacja kominów we Wrocławiu: jak zapewnić długą żywotność kominowi?