Artykuł sponsorowany
Jak dobrać sposób wykonania modelu do domowej formy silikonowej: druk 3D, skanowanie czy CNC
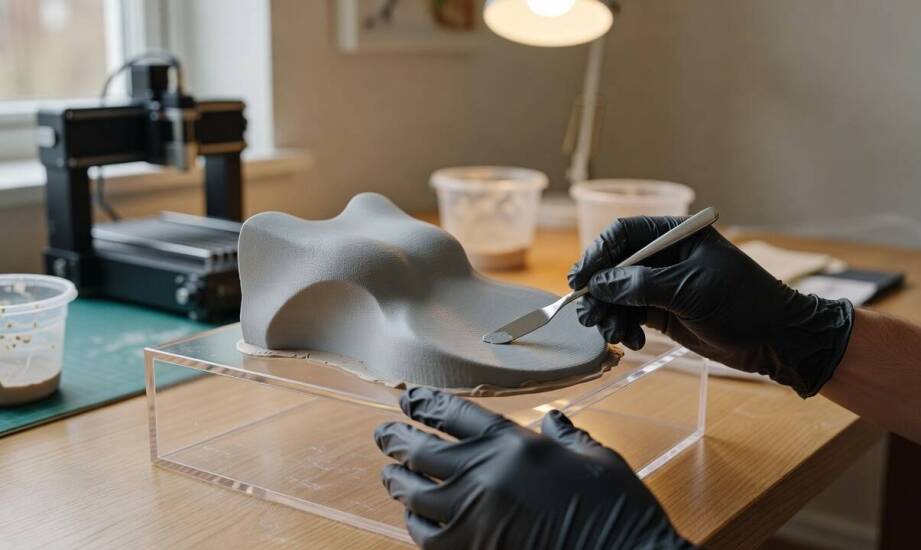
Jakość ostatecznego detalu zależy przede wszystkim od precyzji modelu wzorcowego użytego do wykonania matrycy silikonowej. Nawet najwyższej klasy poliuretan czy żywica epoksydowa nie skompensuje błędów wymiarowych oraz niedoskonałości powierzchni oryginalnego pozytywu. Wybór metody przygotowania wzorca bezpośrednio determinuje to, jak wiernie oddane zostaną wszystkie najdrobniejsze szczegóły. Samodzielnie realizowane odlewy z plastiku w domu często powielają uchybienia powstałe na etapie bazowym, dlatego tak ważne jest właściwe zaprojektowanie pierwszego, głównego elementu.
Jakie cechy geometryczne wpływają na jakość odlewniczej formy silikonowej?
Mieszanki silikonowe doskonale radzą sobie z umiarkowanymi wgłębieniami bez konieczności stosowania kątów pochylenia, które są niezbędne w przypadku sztywnych narzędzi przemysłowych. Elastyczność materiału ułatwia późniejsze wyciąganie gotowego wyrobu, jednak bardzo głębokie podcięcia mogą wymuszać zaprojektowanie formy wieloczęściowej z wyraźną linią podziału. Promienie zaokrągleń w narożnikach zapobiegają niebezpiecznej koncentracji naprężeń i ułatwiają płynne wypełnienie pustej przestrzeni masą. Ostre, prostopadłe krawędzie stanowią dużą przeszkodę, ponieważ mocno utrudniają swobodny odpływ uwięzionego powietrza i w efekcie zwiększają ryzyko powstawania pustych pęcherzyków na powierzchni detalu.
Bardzo ważną kwestią pozostaje również odpowiednie wykończenie zewnętrznej warstwy pozytywu, która musi charakteryzować się brakiem porowatości. Faktura powierzchni modelu wzorcowego wymaga idealnego dopracowania, ponieważ silikon niezwykle precyzyjnie skopiuje każdą mikroskopijną niedoskonałość. Widoczne ślady nakładanych warstw po klasycznym druku filamentowym lub ostre zarysowania po szybkiej obróbce ubytkowej przeniosą się bezpośrednio na każdą sklonowaną część. Odpowiednia i jednolita grubość ścianek pierwotnego modelu zapewnia pełną stabilność kształtu podczas zalewania ciekłym elastomerem. Nagłe, nieprzemyślane zmiany przekroju często prowadzą do trwałej deformacji wzorca lub nierównomiernego kurczenia się stygnącego materiału.
Porównanie metod produkcji wzorca pod matryce wielokrotnego użytku
Technologie cyfrowe pozwalają na wygenerowanie pozytywu na kilka odrębnych sposobów, w zależności od dostępnego punktu wyjścia. Skanowanie 3D sprawdza się najlepiej w sytuacji, gdy dysponujemy już zużytą lub uszkodzoną częścią fizyczną i chcemy ją odtworzyć za pomocą procedur inżynierii odwrotnej. Wygenerowana z dużą dokładnością chmura punktów staje się bazą do zbudowania czystego modelu CAD, który trafia następnie do oprogramowania sterującego maszynami produkcyjnymi. Druk przestrzenny umożliwia z kolei błyskawiczne wytworzenie bardzo złożonych kształtów organicznych, trudnych do uzyskania tradycyjnymi metodami. Wzorce budowane z żywic fotoutwardzalnych w technologii SLA gwarantują znacznie gładszą powierzchnię wyjściową niż wyroby z ekstrudowanego plastiku, chociaż nadal wymagają usunięcia śladów po podporach.
Frezowanie CNC zapewnia najwyższą możliwą powtarzalność wymiarową oraz doskonałą jakość zewnętrzną już na etapie wycinania ze stałego bloku materiału bazowego. Metoda ubytkowa wykazuje ogromną przewagę przy tworzeniu elementów mechanicznych, które posiadają bardzo ścisłe wymogi dotyczące tolerancji. Działająca w Siechnicach firma 3D Expert Rafał Mrzygłód realizuje zaawansowane procesy prototypowania, łącząc nowoczesne techniki pomiarowe z precyzyjnym frezowaniem. Zastosowanie kilku różnych technologii ułatwia stworzenie bezbłędnego wzorca, w pełni gotowego do wielokrotnego powielania w elastycznych matrycach.
Tolerancja wymiarowa staje się najważniejszym czynnikiem przy wytwarzaniu krótkich serii elementów przeznaczonych do bezpośredniego montażu w gotowych urządzeniach. W profesjonalnych procesach odlewania próżniowego (vacuum casting) przyjmuje się orientacyjne dokładności na poziomie około ±0,3 mm dla cech poniżej 100 mm lub ±0,3% wielkości nominalnej. Wartości te mają jednak charakter szacunkowy, a rzeczywista precyzja skopiowanej części zależy wprost od sztywności i jakości przygotowanego wcześniej master modelu. Optyczna atrakcyjność pierwszej próbki schodzi na dalszy plan w momencie, gdy nadrzędnym celem jest bezproblemowe pasowanie w obrębie większego układu mechanicznego lub obudowy.
Dobór właściwej technologii budowy pozytywu powinien w pełni odpowiadać ostatecznemu przeznaczeniu realizowanego projektu. Przy drobnych detalach wizualnych i prostych figurkach w zupełności wystarczy standardowy wydruk uzupełniony lekkim szlifowaniem mechanicznym. Twarde elementy przenoszące obciążenia lepiej jednak bazować na wzorcach wyciętych numerycznie, co całkowicie niweluje ryzyko błędów skurczowych. Właściwa decyzja na samym początku procesu pozwala uniknąć powtarzania kosztownych prób i ułatwia stworzenie idealnie spasowanych komponentów.
Kategorie artykułów
Polecane artykuły

Sprzedaż online komputerowego sprzętu: Co oferuje sklep?

Jakie są różnice w montażu grzejników stalowych i aluminiowych?

Prawidłowa konserwacja kominów we Wrocławiu: jak zapewnić długą żywotność kominowi?
