Artykuł sponsorowany
Jak dobór tworzywa decyduje o przyczepności i trwałości metalicznej powłoki w opakowaniach kosmetycznych
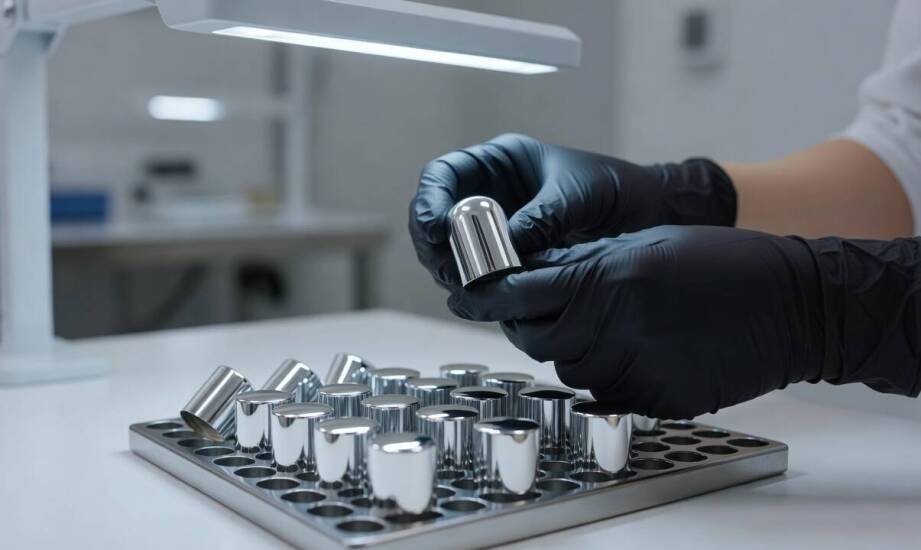
Pozornie identyczny połysk na opakowaniach kosmetycznych może z czasem wykazywać inną trwałość. Na jednym detalu lustrzana warstwa pozostaje nienaruszona przez cały cykl życia produktu, zachowując swój pierwotny wygląd. Na innym wyrobie pojawia się odspojenie, drobne pękanie lub matowienie już po kilku tygodniach od opuszczenia linii produkcyjnej. Taka różnica rzadko wynika z samego napylania cząsteczek metalu. Ważną rolę odgrywają tu specyficzne właściwości fizykochemiczne wybranego tworzywa bazowego. Różne polimery w odmienny sposób reagują na zmiany wilgotności, wahania temperatury oraz obciążenia mechaniczne podczas transportu, magazynowania i ekspozycji. Zrozumienie tych mechanizmów pozwala zapobiec błędom na etapie projektowania opakowania.
Energia powierzchniowa i struktura podłoża
Właściwe przygotowanie bazy pod powłokę wymaga uwzględnienia parametrów fizycznych podłoża. Wysoka energia powierzchniowa tworzywa zwiększa siłę przyczepności warstwy metalicznej. Im większa jest ta wartość, tym lepiej nałożony materiał zwilża powierzchnię i tworzy trwałe wiązania chemiczne. W zależności od metody pomiaru i stanu powierzchni, popularne polimery opakowaniowe wykazują energię na poziomie od 20 do 50 mJ/m². Pomiary dla czystego ABS wskazują najczęściej wartości w granicach 35–42 mJ/m². Surlyn jako jonomer wykazuje naturalnie korzystną adhezję do aluminium dzięki specyficznej budowie jonowej, co czyni go dobrym surowcem do obróbki wykończeniowej. Istotnym czynnikiem pozostaje również mikrogładkość powierzchni. Nawet minimalne nierówności powodują lokalne osłabienie powłoki, ułatwiając jej późniejsze uszkodzenia mechaniczne. Stabilność wymiarowa materiału zapobiega z kolei odkształceniom w trakcie obróbki termicznej, chroniąc przed pęknięciami gotowej warstwy po jej ochłodzeniu.
Wilgoć zaabsorbowana przez polimer oraz migrujące dodatki technologiczne potrafią zaburzyć równomierność osadu. Związki chemiczne obniżające napięcie powierzchniowe, dodawane w procesie wtrysku, z czasem pogarszają parametry adhezyjne detalu. Obecność wilgoci w komorze próżniowej powoduje odgazowanie materiału i prowadzi do powstawania defektów strukturalnych na styku warstw. Naprężenia wewnętrzne ukształtowane podczas formowania wtryskowego wywołują z kolei mikrospękania w głębi materiału. Zjawisko to ujawnia się często z opóźnieniem, gdy gotowe opakowanie trafia do środowiska o zmiennej temperaturze.
Porównanie popularnych surowców ukazuje różnice w wymaganym przygotowaniu ich podłoża. Surlyn wymaga minimalnej obróbki wstępnej i stanowi częsty wybór do wytwarzania masywnych, przezroczystych opakowań. Przedsiębiorstwo Politech wykorzystuje naturalną kompatybilność tego materiału przy seryjnej produkcji zdobionych nasadek perfumeryjnych. ABS potrzebuje z kolei starannego oczyszczenia, a w trudniejszych aplikacjach wymaga również aktywacji plazmowej. Poliwęglan odznacza się wprawdzie wysoką wyjściową energią powierzchniową, ale łatwo chłonie wilgoć z otoczenia, co wymusza suszenie detali przed rozpoczęciem obróbki. Osiągnięcie trwałej powłoki na polipropylenie wymaga intensywnej obróbki plazmowej lub zastosowania podkładowego lakieru bazowego z powodu niskiej energii powierzchniowej tego surowca.
Proces metalizacji próżniowej a rola lakieru UV
Na etapie produkcyjnym temperatura podłoża i dobrany czas cyklu bezpośrednio kształtują jakość osadu. Odpowiednio prowadzona metalizacja próżniowa opiera się na podgrzewaniu aluminium w komorze do momentu jego odparowania. Parametry tego zjawiska muszą ściśle odpowiadać odporności termicznej zastosowanego tworzywa sztucznego. Poliwęglan cechuje się wysoką stabilnością cieplną, co pozwala mu znosić wyższe temperatury komory bez ryzyka deformacji ścianek. Materiały takie jak ABS czy Surlyn mają z kolei niższą odporność i wymagają chłodniejszych warunków lub skróconego cyklu pracy maszyny. Przedłużona ekspozycja cieplna wywołuje u nich relaksację naprężeń wewnętrznych, co prowadzi do spadku adhezji nałożonego metalu. Czas trwania cyklu napylania zależy od wielkości umieszczonego wsadu i oczekiwanej grubości nakładanej warstwy.
Powłoki ochronne pełnią podwójną funkcję w zabezpieczaniu detali kosmetycznych. Odpowiednio dobrany lakier UV stabilizuje efekt metaliczny i chroni powierzchnię przed ścieraniem. Może on funkcjonować jako warstwa bazowa, która wyrównuje mikroporowatość tworzywa i poprawia wiązanie chemiczne z metalem. Nakładany jako warstwa wierzchnia, lakier ten zabezpiecza opakowanie przed działaniem składników obecnych w kosmetykach. W wybranych sytuacjach aplikacja lakieru potrafi jednak wyłącznie zamaskować problemy z niewystarczającą adhezją podłoża. W takich przypadkach produkt utrzymuje spójność po opuszczeniu fabryki, ale nałożona warstwa ulega odspojeniu w trakcie użytkowania. Ustalenie bezpiecznej sekwencji lakier–metal–lakier wymaga testów materiałowych z użyciem wybranego polimeru.
Projektant opakowania musi precyzyjnie analizować dobór tworzywa pod kątem ostatecznego wykończenia. Odpowiednie planowanie pozwala obniżyć ryzyko odrzucenia gotowej partii produkcyjnej. Materiały takie jak Surlyn sprawdzają się w wymagających segmentach rynku beauty. ABS ułatwia projektowanie detali o bardzo złożonej geometrii, natomiast PP pozwala optymalizować koszty przy wyższym nakładzie produkcji. Świadome uwzględnienie właściwości polimeru i parametrów procesu zdobienia podnosi niezawodność produktu na półce sklepowej. Zintegrowane podejście do obróbki tworzyw, obejmujące wtrysk, lakierowanie oraz napylanie barierowych warstw, eliminuje powstawanie defektów powłoki jeszcze przed dostarczeniem wyrobu na rynek.
Kategorie artykułów
Polecane artykuły

Sprzedaż online komputerowego sprzętu: Co oferuje sklep?

Jakie są różnice w montażu grzejników stalowych i aluminiowych?

Prawidłowa konserwacja kominów we Wrocławiu: jak zapewnić długą żywotność kominowi?
