Artykuł sponsorowany
Co dzieje się między zapytaniem a uruchomieniem serii w produkcji elektroniki
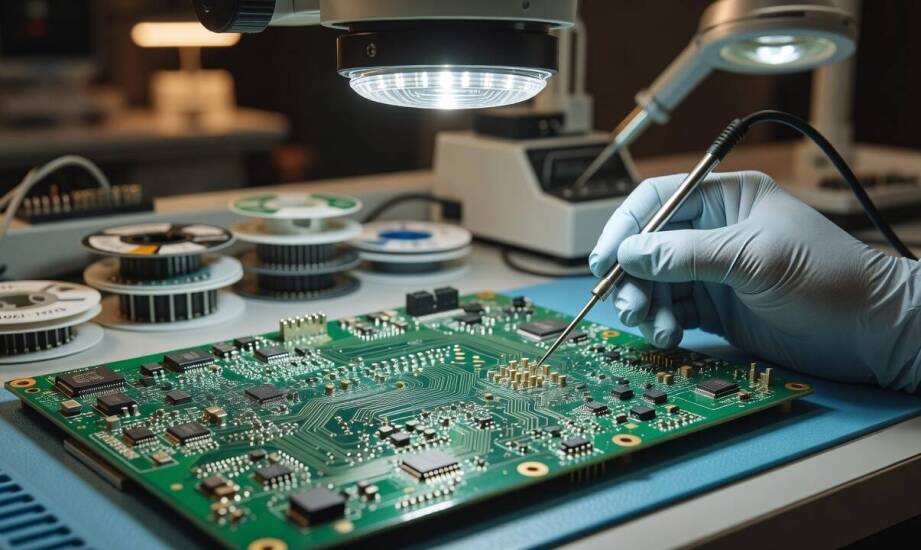
Pierwsze zapytanie ofertowe ujawnia zazwyczaj braki w dokumentacji projektowej oraz założeniach produkcyjnych. Zleceniodawca z branży automatyki przemysłowej lub smart home często przesyła niepełny pakiet plików. Taka sytuacja zmusza inżynierów do zadawania dodatkowych pytań albo opierania wyceny na domysłach dotyczących tolerancji, dostępności podzespołów i wymagań mechanicznych.
Kompletna dokumentacja jako podstawa wyceny
Rzetelna ocena wykonalności oraz sporządzenie oferty wymagają dostarczenia konkretnych zestawów danych. Podstawę stanowią pliki Gerber połączone z danymi wierceń, ponieważ precyzyjnie określają układ ścieżek, warstw i otworów na płytce obwodu drukowanego. Dzięki nim maszyny wiedzą, gdzie nałożyć maskę lutowniczą i jak poprowadzić fizyczne połączenia między elementami. Zleceniodawca musi również przygotować plik BOM, czyli pełną listę komponentów z oznaczeniami, producentami i dopuszczalnymi zamiennikami. Precyzyjne wskazanie alternatywnych układów scalonych chroni ciągłość prac, gdy podstawowy mikroprocesor znika z magazynów dystrybutorów.
Inżynierowie potrzebują plików Pick and Place do zaprogramowania automatycznego układania elementów SMD na płytkach. Wymagany jest także rysunek montażowy, który wskazuje orientację elementów oraz specjalne wytyczne lutownicze. Brak tych dokumentów wydłuża proces wyceny i prowadzi do błędnych założeń, co ostatecznie wymusza nieplanowane zmiany konstrukcyjne. Projekt uzupełnia schemat elektryczny, specyfikacja mechaniczna obudowy oraz lista niezbędnych certyfikatów. Kompletny pakiet informacji pozwala szybko zweryfikować założenia bez odsyłania kolejnych zapytań do twórcy układu.
Analiza DFM i faza prototypowania
Harmonogram prac porządkuje dogłębna analiza DFM (Design for Manufacturability), którą wykonuje się przed zbudowaniem pierwszego fizycznego układu. Technolog sprawdza rozmieszczenie elementów pod kątem możliwości maszyn, minimalnych odstępów, polarności oraz ryzyka powstawania zwarć. Weryfikacji podlega również rozkład cieplny na laminacie, aby uniknąć przegrzewania się gęsto upakowanych układów mocy. Wczesna optymalizacja projektu znacząco zmniejsza liczbę poprawek i skraca czas realizacji całego zlecenia. Złożona produkcja elektroniki na zlecenie wymaga, aby taka weryfikacja uwzględniała również specyfikę interfejsów dotykowych i nietypowych złączy.
Fizyczny prototyp nie służy wyłącznie do testowania parametrów elektrycznych samej płytki. Gotowy model weryfikuje dopasowanie obudowy, rozkład wyprowadzeń i ergonomię panelu użytkownika. Tworząc na przykład zewnętrzny sterownik do wanny z hydromasażem, specjaliści testują precyzję działania ekranu dotykowego, szczelność uszczelek oraz stabilność komunikacji bezprzewodowej. Złe umiejscowienie modułu Bluetooth mogłoby skutkować tłumieniem sygnału przez inne elementy konstrukcyjne. Pozytywne przejście tych testów zamyka fazę czysto projektową.
Seria pilotażowa i wejście w produkcję
Zmontowanie małej partii urządzeń uwidacznia ryzyka technologiczne i logistyczne, których nie widać podczas testowania pojedynczych sztuk. Pilotaż pozwala ostatecznie sprawdzić, czy kluczowe podzespoły są stale dostępne w docelowym wolumenie. Technicy weryfikują powtarzalność montażu maszynowego oraz konfigurują system identyfikowalności, znany jako traceability. Śledzenie partii ułatwia szybkie powiązanie użytych komponentów z konkretnym egzemplarzem urządzenia. Jeśli pojedynczy kondensator z danej dostawy okaże się wadliwy, system pozwala natychmiast wycofać z rynku tylko tę partię, do której trafił uszkodzony element. Praktyka inżynieryjna marki Ergomatic udowadnia, że poprawnie zrealizowana seria próbna skutecznie chroni kapitał przed budżetowymi błędami.
Płynne rozpoczęcie seryjnego wytwarzania sprzętu zależy od rygorystycznego przestrzegania wszystkich opisanych bramek decyzyjnych. Kompletna weryfikacja plików projektowych, wdrożenie zaleceń DFM, poprawki naniesione na prototyp i ostateczny test partii pilotażowej tworzą logiczny ciąg pracy. Pominięcie któregokolwiek kroku przenosi ryzyko usterki na etap seryjny, gdzie koszty zatrzymania linii rosną lawinowo. Uporządkowany przepływ pracy daje pewność, że do zamawiającego trafią urządzenia powtarzalne i wolne od ukrytych wad technologicznych.
Kategorie artykułów
Polecane artykuły

Sprzedaż online komputerowego sprzętu: Co oferuje sklep?

Jakie są różnice w montażu grzejników stalowych i aluminiowych?

Prawidłowa konserwacja kominów we Wrocławiu: jak zapewnić długą żywotność kominowi?
